


 1、产品图片仅供参考,不能作为您选型购买的依据;2、联系时说明您是在[ 智能装备网 ]看到的。
买家还在看
- 激光淬火原理、技术特 面议
 精密制造视角下汽车模 面议
 压滤机轴激光熔覆技术 面议
 油缸表面激光熔覆修复 面议
 内孔激光熔覆修复加工 面议
 青岛安柯环保碳氢清洗 面议
 如何采购激光熔覆设备 面议
 跨国技术交流谱写新篇 面议
 激光熔覆修复加工让导 面议

普通会员
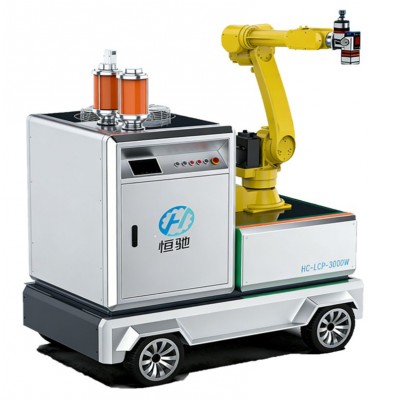
激光淬火原理、技术特 面议 精密制造视角下汽车模 面议 压滤机轴激光熔覆技术 面议 油缸表面激光熔覆修复 面议 内孔激光熔覆修复加工 面议 青岛安柯环保碳氢清洗 面议 如何采购激光熔覆设备 面议 跨国技术交流谱写新篇 面议 激光熔覆修复加工让导 面议 与传统表面淬火工艺相比,激光淬火属于先进的高能束表面热处理技术,具备加热速率快、淬火组织晶粒细化、硬化效果优异、工件变形量小等突出优势,适用场景广,不受感应线圈结构的制约。以下先介绍激光淬火基本原理,再结合缸筒局部激光表面淬火的工厂应用场景,梳理量产过程中的常见问题与优化改进方案。

一、激光表面淬火原理
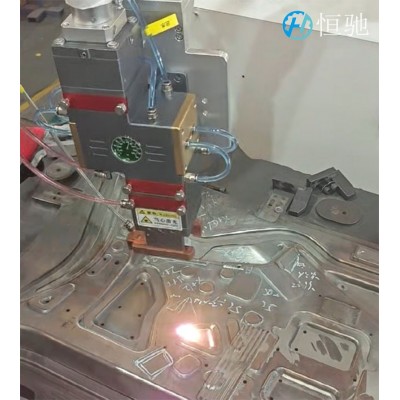
激光淬火以聚焦高能激光束作为热源,定向照射工件待硬化区域。工件表层在极短时间内快速升温至相变温度以上,表层金属转变为奥氏体;当激光移开后,依靠工件基体自身的热传导快速自冷却,奥氏体转变为马氏体等细晶硬化组织,从而在工件表面获得高硬度、高耐磨的硬化层,属于自激冷却式相变硬化工艺。
二、激光表面淬火的技术特点
对比常规中高频感应淬火、渗碳淬火工艺,激光淬火核心优势如下:
1、功率密度高,升温极速,工件变形极小
热输入集中且作用时间短,热影响区窄,热处理变形可控。很多工件淬火后无需后续磨削加工,可直接作为精加工最终工序。
2、适配复杂异形件,支持局部差异化淬火
可实现盲孔、内孔、窄槽、薄壁件等传统工艺难加工区域的表面强化;支持选择性局部淬火,同一工件不同位置可设置不同淬火参数。解决了高频淬火受感应器结构限制、复杂轮廓难以均匀加热、薄壁件易淬火开裂的痛点;大件加工不受热处理炉腔体尺寸约束。
3、通用性强,工装成本低
激光焦深长,对工件外形、尺寸兼容性好。中高频淬火需针对每一款零件定制专用感应线圈,而激光淬火无需频繁更换专用工装,换型灵活。
4、适合高熔点、难控温不锈钢类零件
部分不锈钢淬火温度接近熔点,感应淬火极易造成边角过烧、烧伤报废;激光能量精准可控,可稳定完成这类零件的局部表面强化。
5、绿色清洁工艺,无需冷却介质
依靠基体自冷却,不需要水、淬火油等冷却介质,无废液油污,生产高效环保。
6、硬化层晶粒细密,耐磨性能优异
硬化层硬度高、组织均匀,适合需要浅硬化层的工况,常规有效硬化层深度区间 0.3~2.0mm。
三、量产常见问题及改进措施
常见问题 | 成因分析 | 改进措施 |
硬化层不均匀、硬度波动 | 光斑能量分布不均、扫描路径规划不合理 | 优化激光光斑匀化与扫描路径规划,搭配在线温度闭环监测 |
表面微裂纹风险 | 单道能量过高、搭接率不当、热应力集中 | 控制单道能量与搭接率,提前做工件预热,降低热应力 |
硬化层深度不足或超深 | 激光功率、扫描速度、离焦量匹配不当 | 精准匹配激光功率、扫描速度、离焦量工艺参数,建立稳定工艺窗口 |
表面氧化发黑 | 加工环境无保护气,高温氧化 | 通入保护气,控制加工环境,减少表面氧化 |
四、总结
激光淬火技术凭借极速加热自冷、局部精准可控、变形极小、无需冷却介质的核心特点,在缸筒内孔、盲孔、窄槽等传统感应淬火难以均匀覆盖的复杂区域展现出显著优势。量产应用中需重点把控光斑匀化、扫描路径、能量参数匹配及保护气氛四个关键环节,通过在线温度闭环监测与工艺窗口固化,保障硬化层深度与硬度的批次一致性,实现复杂工件局部表面强化的稳定量产。
面议

面议
面议
面议
面议
面议

面议
面议
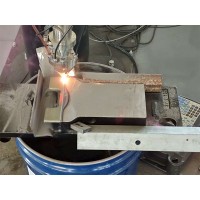
面议
面议
本网页所展示的有关【激光淬火原理、技术特点及量产工艺优化方案】的信息/图片/参数等由的会员【 苏州恒驰数字打印有限公司 】提供,由智能装备网会员【 苏州恒驰数字打印有限公司 】自行对信息/图片/参数等的真实性、准确性和合法性负责,本平台(本网站)仅提供展示服务,交易前请与卖家联系,谨慎交易,因交易而产生的法律关系及法律纠纷由您自行协商解决,本平台(本网站)对此不承担任何责任。您在本网页可以浏览【激光淬火原理、技术特点及量产工艺优化方案】有关的信息/图片/价格等及提供 【激光淬火原理、技术特点及量产工艺优化方案】的商家公司简介、联系方式等信息。
在您的合法权益受到侵害时,请您致电0755-27210422,我们将竭诚为您服务,感谢您对智能装备网的关注与支持!

周一至周五 AM9:00 - PM18:00
站务与合作:info@deppre.com
广告与积分:2528074116

扫码关注或加入QQ群(577347244)
 第1年


 通过认证


 复杂饰品尼龙激光3D打印加工|解锁饰
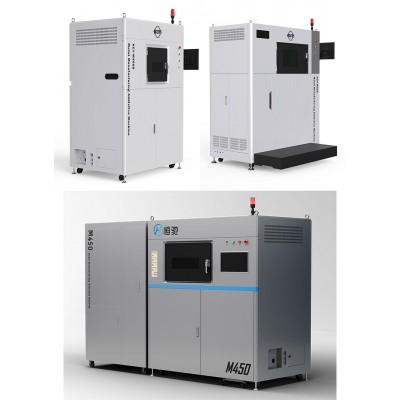 恒驰金属激光3D打印设备—核心竞争
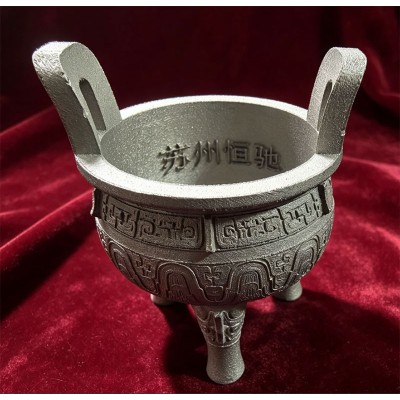 316L不锈钢激光3D打印鼎的工艺原理
 恒驰尼龙HC-P200激光3D打印设备特点
 恒驰尼龙SLS激光3D打印核心优势
 经营性网站备案信息
 ICP经营许可证
 营业执照副本
 不良信息举报中心