


 1、产品图片仅供参考,不能作为您选型购买的依据;2、联系时说明您是在[ 智能装备网 ]看到的。
买家还在看
 有机溶剂回收装置 面议
 二氯甲烷吸附回收设备 面议
 石油炼化污水处理厂废 面议
 可迪尔沸石转轮吸附浓 面议
- 可迪尔RCO炉(蓄热式 面议
 低浓度瓦斯利用设备 面议
 可迪尔RTO炉蓄热式热 面议
 烧结机一氧化碳焚烧炉 面议
 碳纤维吸附回收装置 面议

普通会员
有机溶剂回收装置 面议 二氯甲烷吸附回收设备 面议 石油炼化污水处理厂废 面议 可迪尔沸石转轮吸附浓 面议 可迪尔RCO炉(蓄热式 面议 低浓度瓦斯利用设备 面议 可迪尔RTO炉蓄热式热 面议 烧结机一氧化碳焚烧炉 面议 碳纤维吸附回收装置 面议 面议
面议
面议
面议
面议
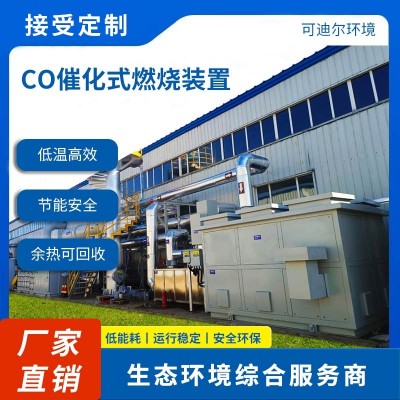
面议
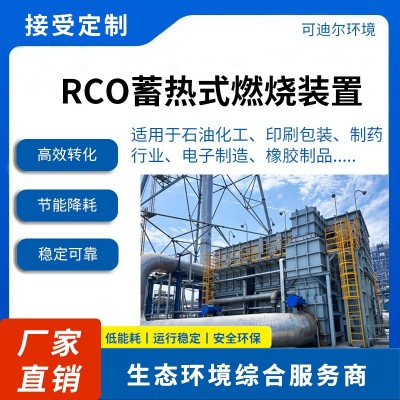
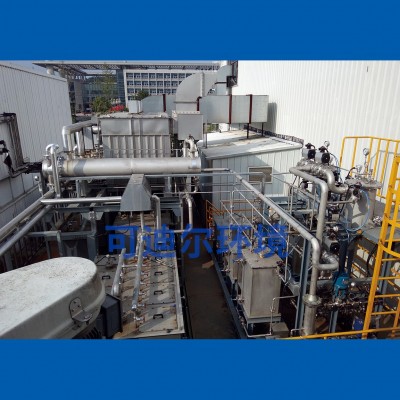
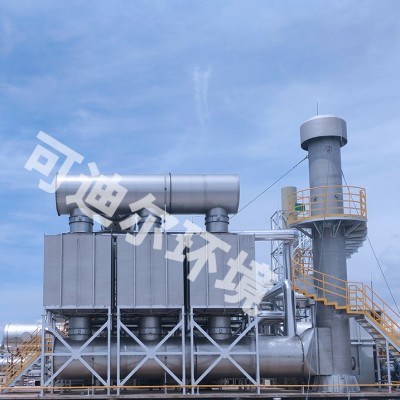
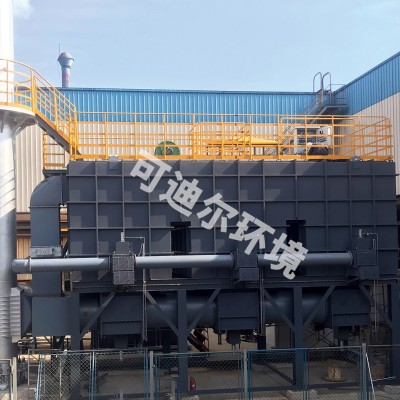
RCO,全称蓄热式催化氧化炉(Regenerative Catalytic Oxidizer),是挥发性有机物(VOCs)治理领域中一种高效、节能的末端处理技术。它融合了催化氧化的低温反应优势与蓄热式换热的高热回收效率,特别适用于中低浓度、大风量废气的净化场景。可迪尔作为专业的RCO炉设备厂家,以下系统阐述其技术内核,为业界提供清晰的认知与选型参考。
一、技术原理与核心构成
RCO的工作原理基于“低温催化氧化+蓄热热回收”的双重机制。其核心流程为:有机废气首先进入蓄热室,被高温蓄热体预热至接近催化起燃温度(通常约300℃~550℃),随后进入催化床层,在贵金属(如铂、钯)或非贵金属氧化物催化剂的作用下,VOCs发生无焰氧化反应,生成CO₂和H₂O并释放反应热。净化后的高温烟气再进入另一蓄热室,将热量蓄积在蓄热体中,然后以较低温度排出。通过周期性切换气流方向,实现热量的高效回收与自维持。
一个典型的RCO系统主要由以下核心部分构成:
蓄热室与蓄热体:通常为3室或5室。蓄热体采用高比表面积、低阻力、耐高温的陶瓷材料,负责吸收和释放热量,实现接近95%以上的热回收效率。
催化床层:填充有高性能催化剂床层。催化剂是RCO的技术核心,其活性、抗中毒能力和寿命直接影响设备性能。可迪尔采用的催化剂具有起燃温度低、空速高、抗卤素/硫/硅中毒等优势。
切换阀门系统:一组快速、耐温、密封性优良的气动或电动提升阀,按设定的时间周期(通常为60~120秒)切换废气进入和烟气排出的路径,确保蓄热体交替进行吸热与放热。
加热器(启动与补偿):在冷启动阶段或废气浓度过低时,采用电加热或燃气燃烧器将进气温度提升至催化起燃点。正常运行后,可利用反应自身放热维持。
风机与控制系统:主风机提供系统风压,吹扫风机(3室RCO)用于净化残留废气。PLC自动控制系统负责阀门时序、温度监控、浓度联锁及安全保护。
二、性能特点与适用场景
RCO的性能优势主要体现在:
运行能耗低:设备蓄热式换热效率极高(≥95%),节能效果优异。当废气中VOCs浓度达到约1.5~2 g/m³时,设备即可实现自供热平衡,运行过程中无需额外补充燃料,大幅降低运行能耗与运营成本。
反应温度低:设备催化氧化反应温度可控在300℃~550℃温和区间,反应工况稳定。低温反应条件下不会产生热力型NOx,设备整体热应力小,可有效规避高温变形、设备老化等问题,大幅提升设备长期运行的安全性与稳定性。
去除效率高:经过合理的系统结构与工艺参数设计,设备对绝大多数工业VOCs废气的净化去除效率可达95%~99%以上,净化性能优异,能够稳定满足各类严苛的工业废气排放标准。
设备寿命较长:设备全程低温运行,核心蓄热体结构稳定、无运动磨损、无高温烧蚀损耗,整体设备损耗极低。设备易损件少,核心易损件仅为催化剂与切换阀密封件,其中催化剂常规使用寿命可达2~5年,整体设备运维成本低、服役周期长。
适用场景
RCO催化氧化炉设备适配各类中低浓度、大风量的工业VOCs废气治理场景,适配行业覆盖面广,主要适用于喷涂行业、印刷行业、塑胶注塑、电子制造、包装印染、化工精细加工等产生有机废气的生产工况。
设备适配苯类、醇类、酯类、酮类、烃类等多种常见有机废气的净化处理,尤其适合废气浓度波动较小、对设备运行安全性、低能耗、低排放要求较高的生产场景。同时,因设备低温运行、无氮氧化物次生污染的特点,可应用于环保管控严格、对厂区烟气、污染物排放指标要求严苛的生产企业,能够适配连续化、常态化的工业废气处理作业需求。
三、选型关键考量因素
在选择RCO厂家及设备时,需重点关注以下几点:
废气特性详细分析:风量、温度、湿度、VOCs浓度及其波动范围是基础。尤其要明确废气中是否含有硫、硅、卤素、焦油、颗粒物等可能导致催化剂中毒或堵塞的物质。若含量较高,需前置预处理或选用抗中毒催化剂。
催化剂性能与寿命:催化剂的起燃温度、空速、抗热冲击能力关键参数。厂家应提供催化剂在指定工况下的保证去除率及预期使用寿命。
热回收效率与切换阀设计:宣称的蓄热效率(通常≥95%)是否基于实际工况?三床RCO带吹扫功能可有效抑制切换瞬间的废气直排,提升综合去除效率。阀门密封性差会导致废气短路,严重降低整体性能。
运行成本综合评估:主要包括电耗(主风机+切换阀+加热器)、催化剂更换成本(按年分摊)、以及极低浓度下需补充的燃料或电费。需结合废气浓度全年分布曲线计算,而非仅看设计点。
安全与预处理配置:当废气浓度可能达到爆炸下限25%以上时,需设置浓度在线监测与稀释/旁通措施。含尘或粘性物质废气应配置过滤或洗涤塔。厂家的控制系统应具备超温报警、熄火保护(若使用燃气加热)、阀门故障联锁等功能。
四、与RTO、CO的技术对比简析
在技术选型中,常与RTO炉(蓄热式热力氧化炉)和CO炉(催化氧化炉)进行对比:
与RTO相比:RCO炉的反应温度更低(300~550℃ vs 760~850℃),因此运行时无热力型NOx产生,且达到自供热平衡所需的废气浓度更低(约1.5g/m³ vs RTO的2.5g/m³),节能优势明显。同时,RCO的低温运行降低了蓄热体堵塞风险,尤其适用于含少量高沸点物质的废气。但RTO对废气成分的适应性更广,无催化剂中毒风险,可放心处理含硫、硅、卤素等可能使催化剂失活的废气,且无需定期更换催化剂。
与CO相比:RCO炉采用蓄热式换热(效率≥95%),而CO仅依靠金属换热器(效率50%~70%)。在处理中低浓度、大风量、连续运行的工况下,RCO的运行能耗远低于CO,通常可节省50%~70%燃料。但CO设备投资较低,结构简单,无切换阀系统,启动迅速,特别适合小风量、间歇生产或投资预算有限的场景。两者均存在催化剂中毒与更换成本问题,需根据废气成分评估适用性。
结语
RCO炉凭借蓄热式催化氧化的独特优势,在治理成分适宜(不含或仅含微量催化剂毒物)、追求极低运行能耗的中低浓度VOCs废气方面,是一种兼具高效与节能的优秀技术方案。选择一家技术经验丰富、能提供精准催化剂选型与蓄热阀组设计的RCO炉厂家,是确保系统长期稳定、高效、经济运行的决定性因素。在“双碳”目标下,通过开发抗中毒催化剂、优化蓄热体结构与阀门时序控制,RCO炉的技术经济性将持续提升,为工业绿色减排提供更加低碳可靠的支撑。

面议

¥14600.00/件

面议

面议

¥188.00/件

¥188.00/件

面议

面议
面议

面议
本网页所展示的有关【可迪尔RCO炉(蓄热式催化氧化炉)】的信息/图片/参数等由的会员【 可迪尔空气技术(北京)有限公司 】提供,由智能装备网会员【 可迪尔空气技术(北京)有限公司 】自行对信息/图片/参数等的真实性、准确性和合法性负责,本平台(本网站)仅提供展示服务,交易前请与卖家联系,谨慎交易,因交易而产生的法律关系及法律纠纷由您自行协商解决,本平台(本网站)对此不承担任何责任。您在本网页可以浏览【可迪尔RCO炉(蓄热式催化氧化炉)】有关的信息/图片/价格等及提供 【可迪尔RCO炉(蓄热式催化氧化炉)】的商家公司简介、联系方式等信息。
在您的合法权益受到侵害时,请您致电0755-27210422,我们将竭诚为您服务,感谢您对智能装备网的关注与支持!

周一至周五 AM9:00 - PM18:00
站务与合作:info@deppre.com
广告与积分:2528074116

扫码关注或加入QQ群(577347244)
 第1年




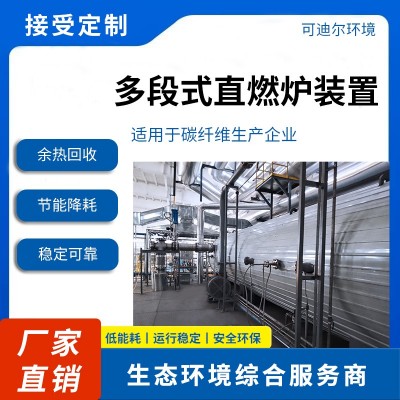 碳纤维尾气治理设备
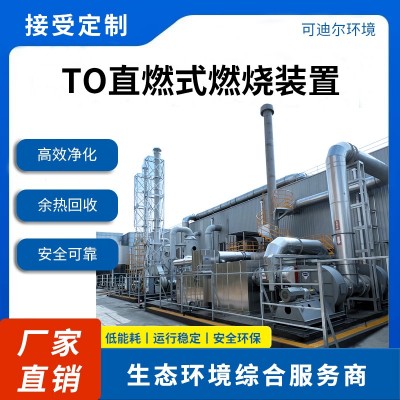 可迪尔TO直燃式热力氧化炉
 经营性网站备案信息
 ICP经营许可证
 营业执照副本
 不良信息举报中心