
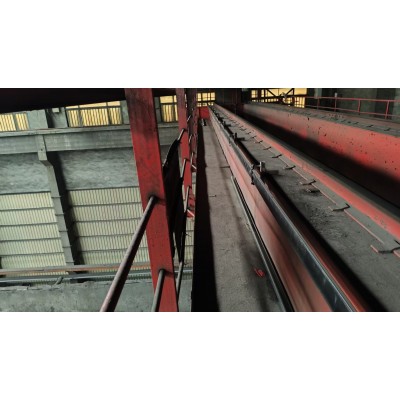



散料输送流程里,卸料小车承担各料仓布料分流工作,传统模式依靠现场人员目视对位操作,仓顶廊道粉尘弥漫、视野条件差,容易出现对位偏差、错仓混料、布料偏析等问题,行程开关、编码器这类常规定位器件容易受积灰、车体震动影响出现信号不稳,岗位人员长期在粉尘区域值守,劳动强度大,也不利于现场安全管控,人工操作节奏很难匹配前端皮带连续供料节奏,常常出现部分料仓堆料过满、其余仓位闲置的不均衡情况,制约配料工序稳定运行。微深节能卸料小车无人化定位系统依托格雷母线作为位置感知载体,沿着小车行走轨道全程敷设母线线缆,小车车体配套安装感应天线箱,依靠电磁感应非接触式采集连续位置信息,整套定位单元没有机械摩擦部件,无需每次开机回零校准,面对粉尘冲刷、温湿度变化、现场变频干扰都有较好适应性,即便小车频繁换向启停,也可持续输出稳定的位置坐标,为自动化控制提供可靠的数据基础。
系统采集到的位置数据接入现场 PLC 与中控平台,同步联动皮带流程信号、仓内料位监测数据,按照生产计划、物料种类和料仓余量自动分配卸料任务,自主规划小车行走路线,完成寻仓移动、定点卸料、换仓布料全流程动作,配套设置仓位边界防护、轨道两端限位联锁,当小车靠近危险区间或者信号出现异常时,及时推送告警信息并触发减速保护动作,降低越位碰撞、错仓下料风险,中控端可以实时查看小车运行状态、卸料记录和各仓库存情况,不用人员持续在现场值守操作。系统适配新旧产线改造,母线敷设方案可根据现场仓体排布、轨道长度灵活调整,通信接口兼容主流工业协议,改造施工可以分段实施,尽量降低对原有输送生产节奏的干扰,不需要大规模更换原有电控硬件,方便企业分步推进无人化升级。
投入运行之后,卸料布料作业由现场人工操作转向中控远程自动管控,削减粉尘岗位人员配置,改善现场作业条件,错仓混料、布料不均的现象得到有效管控,料仓库容利用更加均衡稳定。系统自动留存每一次卸料的时间、物料品类、目标仓位信息,形成完整的布料台账,方便生产管理人员追溯物料流向,结合长期运行数据优化布料策略,减少无效空走行程,提升皮带和卸料小车的设备稼动水平,助力原料仓储输送环节向着少人值守、稳定可控的数字化方向升级。