



在原料仓储、散料输送的生产现场,卸料小车承担着向不同料仓布料的工作,传统的定位方式常常受到粉尘、视线遮挡、现场震动等环境因素干扰。依靠人工操作小车切换仓位,容易出现仓位选错、布料偏载的情况,不仅增加现场人员的作业强度,还会造成物料堆积不均,影响后续取料流程的稳定性。微深节能卸料小车智能寻仓系统依托格雷母线定位技术,适配料仓区域复杂的工况条件,为卸料小车的仓位识别、自动布料提供可靠的位置信息支撑。
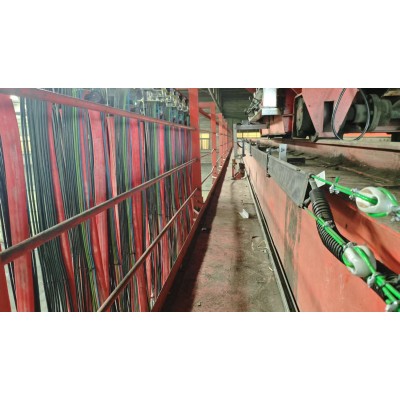
格雷母线定位技术依靠电磁感应原理获取卸料小车的实时位置信息,整套设备能够适应仓内高粉尘、温差变化大的环境,不易受强光、烟尘等外界因素干扰。格雷母线沿小车行走轨道铺设,读头随小车同步移动,持续输出位置信号,信号传输稳定连续,可长时间在连续生产工况下运行,减少因定位失效带来的停机问题。区别于其他定位方案,该设备布线简洁,对原有卸料小车机械结构改动较小,便于在存量料场项目中进行改造升级。
系统接入格雷母线采集的位置数据后,可完成料仓仓位坐标的预设与识别,实现卸料小车智能寻仓。操作人员在中控端选定目标料仓,系统自动比对实时位置与仓位坐标,控制小车行进至指定位置,到位后触发卸料动作,同时可联动皮带输送设备完成协同作业。系统搭载位置监测、运行预警功能,当小车行走偏离预设路线、通讯状态异常时,及时发出提示信号,便于运维人员快速排查问题,降低误卸料、设备碰撞的风险,推动卸料作业由人工值守向远程管控转变。
这套卸料小车智能寻仓系统落地之后,能够减少现场人员近距离值守的频次,优化散料仓储布料工序的作业节奏。稳定的定位能力保障物料均匀入仓,改善仓内物料偏析的问题,提升料仓空间的利用率。系统数据可以接入厂区现有自动化平台,实现卸料过程的数据留存与流程追溯,助力企业完善散料仓储环节的智能化改造,为原料输送、仓储管理的整体自动化建设打下基础。